

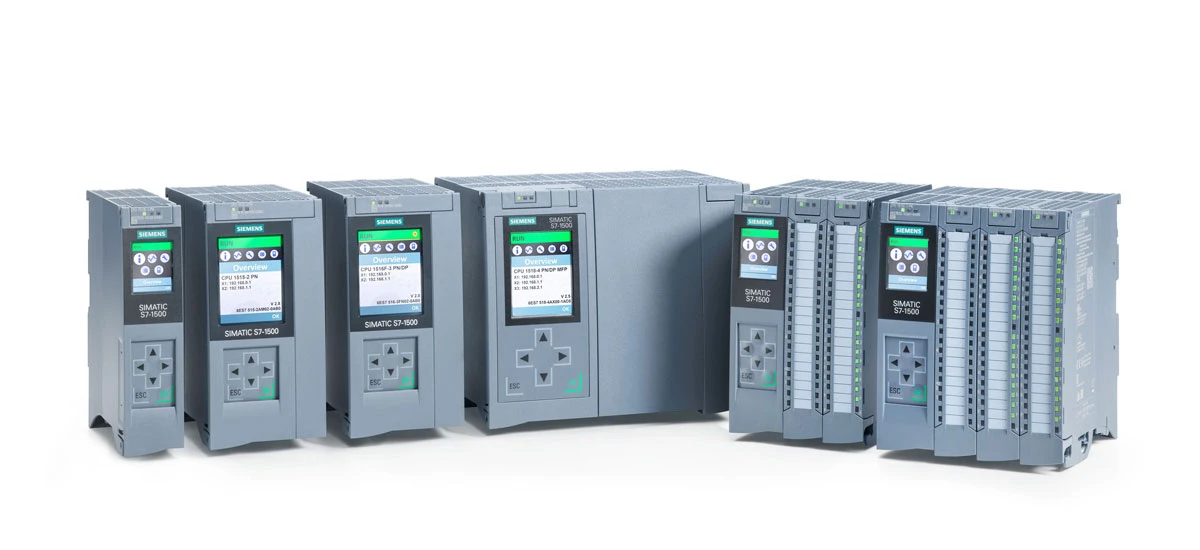
Kalıp yapım endüstrisinde hassasiyet ve verimlilik başarının anahtarıdır. Siemens PLC (Programlanabilir Mantıksal Kontrol Cihazı), enjeksiyonlu kalıplama döngülerinden sıcaklık ayarına kadar kalıp üretim sürecinin her bölümünü kontrol eden temel bir araçtır. Ancak pek çok teknisyen, hatta deneyimli olanlar bile Siemens PLC sistemlerini programlarken hata yapar. Bu hatalar üretimde gecikmelere, kötü ürünlere, daha yüksek bakım maliyetlerine ve hatta ekipmanın hasar görmesine neden olabilir. Bu sorunlardan kaçınmanıza yardımcı olmak için kalıp yapımında en yaygın 10 Siemens PLC programlama hatasını derledik ve bunların nasıl düzeltileceğini net bir şekilde anlattık. İster Siemens PLC programlama konusunda yeni olun ister deneyimli bir çalışan olun, bu kılavuz programlama doğruluğunu artırmanıza ve Siemens PLC ile kalıp üretimini sorunsuz tutmanıza yardımcı olacaktır.
Siemens PLC Programlama Doğruluğu Kalıp Yapımında Neden Önemli?
Kalıp yapımı oldukça hassas bir alandır. Küçük bir hata bile tüm ürün grubunu mahvedebilir. Siemens PLC sistemleri, enjeksiyon kalıplama makineleri, şişirme kalıplama makineleri ve sıkıştırmalı kalıplama makineleri gibi kalıp makinelerini güvenilir ve hassas bir şekilde kontrol etmek için tasarlanmıştır. İyi-yazılmış bir Siemens PLC programı, istikrarlı kalıp döngüleri, doğru sıcaklık kontrolü ve güvenli çalışma sağlar. Öte yandan zayıf Siemens PLC programlaması, makinenin sık sık durmasına, tutarsız ürün kalitesine ve kalıp ve ekipmanlarda gereksiz aşınmaya neden olabilir. Kalıp üreticileri için Siemens PLC programlama hatalarından kaçınmak için zaman harcamak, paradan tasarruf etmek ve rekabet gücünü artırmak anlamına gelir. Bu nedenle kalıp yapımında Siemens PLC programlamasındaki bu yaygın hataları anlamak ve düzeltmek, Siemens PLC teknolojisini kullanan herhangi bir fabrika için çok önemlidir.
Kalıp Yapımında Yaygın Olarak Yapılan 10 Siemens PLC Programlama Hatası (ve Çözümleri)
Hata 1: Kalıp Sensörleri için Giriş/Çıkış (G/Ç) Sinyal Doğrulamasının Göz ardı Edilmesi
Kalıp yapımı için Siemens PLC programlamasında en yaygın hatalardan biri, kalıp sensörlerinden gelen I/O sinyallerinin kontrol edilmemesidir. Kalıp makineleri, kalıbın konumunu, ham maddelerin varlığını ve her üretim adımının ne zaman yapıldığını tespit etmek için sensörlere bağlıdır. Siemens PLC programı bu sinyalleri kontrol etmezse sensör verilerini yanlış okuyabilir. Bu durum kalıbın çok erken ya da geç kapatılması gibi hatalı kalıp hareketlerine neden olabilir. Bu hata üretimin istikrarını doğrudan etkiler, bu nedenle kalıp yapımında Siemens PLC programlamasının sinyal doğrulamaya çok dikkat etmesi gerekir.
Neden oluyor: Teknisyenler genellikle programlamayı bitirmek ve sinyal doğrulama adımını atlamak için acele ederler. Sensörlerin iyi çalıştığını varsayıyorlar. Ayrıca kalıp üretim ortamındaki sensör okumalarını bozabilecek sinyal girişimini de sıklıkla unutuyorlar; bu, kalıp yapımına yönelik Siemens PLC programlamasında yaygın olarak görülen bir gözden kaçırmadır.
Nasıl düzeltilir: Siemens PLC programınıza her zaman sinyal doğrulama mantığını ekleyin. Sensör sinyallerinin kararlılığını kontrol etmek için Siemens PLC'nin-yerleşik işlevlerini kullanın (örneğin, gürültüyü filtrelemek için bir gecikme zamanlayıcı kullanmak). Tam üretim başlamadan önce her sensörün sinyalini gerçek kalıp üretim ortamında test edin. Örneğin, Siemens PLC'yi bir sonraki adıma geçmeden önce kalıp konum sensöründen 2-3 sürekli geçerli sinyal bekleyecek şekilde programlayabilirsiniz. Bu basit düzeltme, kalıp yapımında G/Ç ile ilgili hataların çoğunu önleyebilir ve Siemens PLC kalıp yapımı programlamanın en iyi uygulamalarını takip edebilir.
Hata 2: Kalıp Sıcaklığı Kontrolü Mantık Hatalarını Gözden Geçirmek
Kalıp yapımında sıcaklık kontrolü kritik öneme sahiptir-1 derecelik bir fark bile nihai ürünün kalitesini etkileyebilir. Yaygın bir Siemens PLC programlama hatası, yanlış PID (Orantılı-İntegral-Türev) parametrelerinin kullanılması veya farklı kalıp bölgeleri için sıcaklık sınırlarının ayarlanmaması gibi hatalı sıcaklık kontrol mantığı oluşturmaktır. Doğru sıcaklık kontrolü, kalıp yapımında Siemens PLC programlamanın önemli bir parçasıdır çünkü ürün kalitesini doğrudan etkiler.
Neden oluyor: Birçok teknisyen tüm kalıp türleri için aynı genel PID parametrelerini kullanır. Farklı kalıpların (plastik enjeksiyon kalıpları ve metal damgalama kalıpları gibi) farklı sıcaklık kontrol ayarlarına ihtiyaç duyduğunun farkında değiller. Ayrıca sıcaklık güvenli aralığın ötesine geçtiğinde kalıp makinesini durduracak güvenlik kilitlerini programlamayı da sıklıkla unutuyorlar-bu da kalıp yapımı için Siemens PLC programlamasındaki bir başka boşluk.
Nasıl düzeltilir: Siemens PLC programınızdaki PID parametrelerini belirli kalıp ve malzemeye uyacak şekilde ayarlayın. Programlamayı kolaylaştırmak için Siemens PLC'nin sıcaklık kontrol fonksiyon bloklarını kullanın. Ayrıca, sıcaklığın önceden belirlenen limitlerden yüksek veya düşük olması durumunda kalıp makinesini kapatan kilitleme mantığını ekleyin. Doğru okumalar sağlamak için sıcaklık sensörlerini düzenli olarak kalibre edin; bu, Siemens PLC programınızın istikrarlı sıcaklık kontrolü sağlamasına yardımcı olur. Bu yöntem, Siemens PLC kalıp yapımı programlamanın en iyi uygulamalarını takip eder ve enjeksiyon kalıp programlamasında yaygın Siemens PLC sorunlarından kaçınmaya yardımcı olur.
Hata 3: Kalıp Döngüsü Dizileri için Optimize Edilmemiş Merdiven Mantığını Kullanmak
Ladder Logic (LL), Siemens PLC'nin kalıp yapımında en yaygın programlama dilidir. Ancak birçok teknisyen kalıp döngüsü dizileri için optimize edilmemiş merdiven mantığı yazıyor. Örneğin çok fazla gereksiz kontak veya bobin kullanıyorlar veya mantığı dağınık bir şekilde düzenliyorlar. Bu, Siemens PLC'nin tarama süresini yavaşlatabilir, kalıp hareketlerinin gecikmesine ve üretim verimliliğinin düşmesine neden olabilir. Merdiven mantığını optimize etmek, kalıp yapımında etkili Siemens PLC programlamanın hayati bir parçasıdır.
Neden oluyor: Yeni başlayanlar genellikle merdiven mantığını belirli kalıp döngüsü için değiştirmeden diğer programlardan kopyalayıp yapıştırırlar. Deneyimli teknisyenler teslim tarihlerine yetişmek için acele edebilir ve mantığı optimize etmeyi göz ardı edebilirler-bu, kalıp yapımı için Siemens PLC programlamasında yaygın bir hatadır.
Nasıl düzeltilir: Gereksiz kontakları ve bobinleri kaldırarak ladder mantığınızı optimize edin. Mantığı, kalıp döngüsü sırasını takip eden mantıksal bir sıraya göre düzenleyin (örneğin, kalıp açma → hammadde enjeksiyonu → kalıp kapatma → soğutma → ürün çıkarma). Kalıp döngüsünde tekrarlanan adımlar için kodu yeniden kullanmak amacıyla Siemens PLC'nin fonksiyon bloklarını (FC) ve fonksiyon çağrılarını kullanın. Örneğin, birden fazla kalıp döngüsünün bir soğutma adımına ihtiyacı varsa, tek bir soğutma fonksiyon bloğu oluşturun ve bunu gerektiğinde kullanın. Bu sadece tarama süresini azaltmakla kalmaz, aynı zamanda programın bakımını da kolaylaştırır. Optimize edilmiş merdiven mantığının kalıp yapımında Siemens PLC'nizin performansını en üst düzeye çıkarmanın anahtarı olduğunu ve kalıp üreticileri için Siemens PLC programlama ipuçlarıyla uyumlu olduğunu unutmayın.
Hata 4: Acil Durdurma (E-Durdurma) Devre Programlamasının İhmal Edilmesi
Kalıp yapımında güvenlik en büyük önceliktir ve acil durdurma (E-Durdurma) işlevi kritik bir güvenlik özelliğidir. Tehlikeli bir Siemens PLC programlama hatası, E-Durdurma devresini düzgün şekilde programlamamaktır. Örneğin, E-Durdur düğmesine basıldığında tüm kalıp hareketlerinin hemen durduğundan emin olunmaması veya E-Durdurmanın doğru şekilde sıfırlanmaması. Kalıp yapımında Siemens PLC programlamanın güvenlik-odaklı programlaması şarttır.
Neden oluyor: Bazı teknisyenler Acil-Durdurmanın yalnızca bir donanım özelliği olduğunu düşünüyor ve Siemens PLC programına karşılık gelen mantığı eklemeyi unutuyor. Diğerleri, E-Durdurmayı kalıp makinesinin yalnızca bir kısmını durduracak şekilde programlayabilir ve diğer bileşenlerin kalıp yapımına yönelik Siemens PLC programlamasında-riskli bir gözetim yapmasına neden olabilir.
Nasıl düzeltilir? Siemens PLC programınızda Acil-Durdurma mantığını en-öncelikli devre olarak tasarlayın. E-Durdur düğmesine basıldığında tüm kalıp makinesi bileşenlerine (hidrolik pompalar, motorlar, ısıtıcılar gibi) giden gücün anında kesilmesini sağlamak için Siemens PLC'nin emniyet rölelerini ve emniyet fonksiyon bloklarını kullanın. Teknisyenin kalıp makinesini kontrol etmesini ve yeniden başlatmadan önce hataları gidermesini gerektiren bir manuel sıfırlama işlevi programlayın. Ayrıca, amaçlandığı gibi çalıştığından emin olmak için her üretim çalıştırmasından önce E-Durdurma işlevini iyice test edin. Bu hatanın önlenmesi kolaydır ve kalıp üreticileri için Siemens PLC programlamanın en önemli ipuçlarından biri olan kalıp üretim tesisindeki ciddi kazaları önleyebilir.
Hata 5: Kalıp Performansı için Veri Kaydının Uygulanmaması
Veri kaydı, kalıp performansını izlemek, eğilimleri bulmak ve sorunları çözmek için gereklidir. Ancak kalıp yapımına yönelik pek çok Siemens PLC programı veri kaydetme fonksiyonlarını içermez. Bu, kalıp çevrim süresi, sıcaklık değişiklikleri ve hata oranları gibi temel ölçümlerin izlenmesini zorlaştırır. Kalıp yapımında Siemens PLC programlamasında veri kaydı eklemek değerli bir uygulamadır.
Neden oluyor: Teknisyenler veri kaydının değerinin farkında olmayabilir veya bunun Siemens PLC programına eklenemeyecek kadar karmaşık olduğunu düşünebilir. Ayrıca veri toplamadan ziyade temel kontrol işlevlerine odaklanabilirler; bu, kalıp yapımı için Siemens PLC programlamasında kaçırılan bir fırsattır.
Nasıl düzeltilir? Temel kalıp üretim ölçümlerini kaydetmek için Siemens PLC'nin veri kaydetme fonksiyon bloklarını kullanın. Verileri Siemens PLC'nin dahili belleğinde veya harici bir HMI (İnsan-Makine Arayüzü) sisteminde saklayın. Veri kayıt aralıklarını net olarak ayarlayın (örneğin, her 10 saniyede bir veya her kalıp döngüsünden sonra) ve sıcaklık, basınç, döngü süresi ve hata kodları gibi ilgili parametreleri ekleyin. Bu veriler, arızalı bir sensör nedeniyle döngü süresinin yavaş artması gibi olası sorunları erkenden bulmanıza yardımcı olacaktır. Kalıp üreticileri için Siemens PLC ile veri kaydı, sürekli iyileştirme ve kalite kontrol için güçlü bir araçtır ve kalıp üretiminde Siemens PLC hatalarından kaçınmaya yardımcı olur.
Hata 6: Programı Gereksiz Talimatlarla Aşırı Karmaşıklaştırmak
Bir diğer yaygın hata da Siemens PLC programını gereksiz talimatlarla çok karmaşık hale getirmektir. Bu, kullanılmayan değişkenlerin, yedek mantığın veya kalıp yapım prosesi için gerekli olmayan karmaşık matematiksel hesaplamaların eklenmesini içerir. Aşırı karmaşık programlarda hata ayıklamak, bakım yapmak ve değiştirmek daha zordur-bu, kalıp yapımında Siemens PLC programlamanın önemli bir sorunudur.
Neden oluyor: Bazı teknisyenler, kalıp yapım sürecinin özel ihtiyaçlarını dikkate almadan, diğer uygulamalarda yararlı olabilecek özellikler ekleyerek programı "çok yönlü" hale getirmeye çalışırlar. Diğerleri programlamaya net bir plan olmadan başlayabilir ve bu da düzensiz ve aşırı karmaşık kodlara yol açabilir-bu, kalıp yapımı için Siemens PLC programlamasında yaygın bir tuzaktır.
Nasıl düzeltilir? Programlamadan önce kalıp yapım sürecinin ayrıntılı bir planını oluşturun ve Siemens PLC'nin gerçekleştirmesi gereken işlevleri tam olarak belirleyin. Bu işlevlerle doğrudan ilgili olmayan değişkenleri, mantığı veya talimatları kaldırın. Mümkün olduğunca basit ve anlaşılır talimatlar kullanın-sıcaklık kontrolü veya basınç düzenlemesi için gerekli olmadıkça karmaşık matematiksel işlemlerden kaçının. Örneğin, kalıbın yalnızca bir ısıtıcı için temel açma/kapama kontrolüne ihtiyacı varsa, karmaşık bir PID algoritması eklemeye gerek yoktur. Basit ve temiz bir Siemens PLC programının yönetimi daha kolaydır ve hata yapma olasılığı daha düşüktür; bu, Siemens PLC kalıp yapımı programlamanın en iyi uygulamalarının önemli bir yönüdür.
Hata 7: Siemens PLC Donanımı ile Kalıp Yazılımı Arasındaki Uyumluluğun Göz ardı Edilmesi
Kalıp yapım tesisleri genellikle farklı türdeki Siemens PLC donanımlarını (S7-1200, S7-1500 gibi) ve yazılımları (TIA Portal gibi) kullanır. Yaygın olarak yapılan bir hata, donanım ve yazılım arasındaki uyumluluğun göz ardı edilmesidir, bu da program hatalarına veya programın PLC'ye indirilememesi sonucunu doğurur. Uyumluluğun kontrol edilmesi, kalıp yapımında Siemens PLC programlamanın temel bir adımıdır.
Neden oluyor: Teknisyenler yeni bir Siemens S7-1500 PLC'yi programlamak için TIA Portal'ın eski bir sürümünü kullanabilir veya yazılımla uyumlu olmayan donanım modüllerini seçebilir. Ayrıca, uyumluluk sorunlarına yol açabilecek PLC aygıt yazılımını güncellemeyi de unutabilirler; bu, kalıp yapımı için Siemens PLC programlamasında sıklıkla karşılaşılan bir hatadır.
Nasıl düzeltilir: Programlamaya başlamadan önce daima Siemens PLC donanımı ve yazılımı arasındaki uyumluluğu kontrol edin. PLC modelinizi destekleyen TIA Portal'ın en son sürümünü kullanın. Siemens'in resmi araçlarını kullanarak PLC aygıt yazılımını en son sürüme güncelleyin. Programı indirmeden önce herhangi bir sorunu bulmak için TIA Portal'da bir uyumluluk kontrolü yapın. Siemens PLC'nizle birlikte üçüncü-taraf yazılım veya donanım kullanıyorsanız, bunların belirli PLC modeliyle çalışacak şekilde onaylandığından emin olun. Uyumluluğun göz ardı edilmesi zaman kaybına neden olabilir ve teknisyenleri hayal kırıklığına uğratabilir; dolayısıyla bu adım, kalıp yapımında başarılı Siemens PLC programlaması için çok önemlidir ve enjeksiyon kalıp programlamasında yaygın Siemens PLC sorunlarının çözülmesine yardımcı olur.
Hata 8: Siemens PLC Programlarına Yorum ve Dokümantasyon Eklememek
Çoğu teknisyen, kalıp yapımı için Siemens PLC programlarını yazarken yorum ve belge eklemeyi atlıyor. Bu, diğer teknisyenlerin (hatta aynı teknisyenin daha sonra) programın mantığını anlamasını zorlaştırır. Programın hata ayıklamasında, değiştirilmesinde veya bakımında zorluklara yol açar. Açık dokümantasyon,-kalıp yapımında etkili Siemens PLC programlamanın sıklıkla gözden kaçan bir parçasıdır.
Neden oluyor: Teknisyenler yorumların çok fazla zaman aldığını düşünebilir veya programın mantığını daha sonra hatırlayacaklarını varsayabilir. Hızlı-tempolu üretim ortamlarında dokümantasyon genellikle bir öncelik değildir-bu, kalıp yapımında Siemens PLC programlamanın uzun vadeli-verimliliğini azaltan bir hatadır.
Nasıl düzeltilir? Siemens PLC programınızın her bölümüne net, kısa açıklamalar ekleyin. "Konum sensörü doğrulamalı kalıp kapatma kilidi" veya "Plastik enjeksiyon kalıbının 2. bölgesi için sıcaklık kontrolü" gibi her mantık bloğunun amacını açıklayın. Programa genel bir bakış, değişkenlerin bir listesi ve temel işlevlere ilişkin notlar içeren ayrı bir belge dosyası oluşturun. Bu uygulama, kalıp üreticileri için önemli Siemens PLC programlama ipuçlarından biri olan programın anlaşılmasını ve sürdürülmesini kolaylaştırır. Bir ekipte çalışırken tutarlı yorum yapmak, herkesin Siemens PLC programında etkili bir şekilde birlikte çalışabilmesini sağlar.
Hata 9: Program Yedekleme ve Kurtarma Prosedürlerinin İhmal Edilmesi
Siemens PLC programları için uygun yedekleme ve kurtarma prosedürlerini ayarlamamak, kalıp yapımında yaygın olarak yapılan bir hatadır. Donanım arızası, kazara silinme veya ürün yazılımı sorunları nedeniyle PLC programı kaybolursa üretim tamamen durabilir. Yedekleme protokolleri, kalıp yapımında Siemens PLC programlamanın kritik bir parçasıdır.
Neden oluyor: Teknisyenler programı programladıktan veya güncelledikten sonra yedeklemeyi unutabilirler. Ayrıca yedekleri yalnızca tek bir yerde saklayabilirler; bu da kaybolma veya hasar görme riski taşır. Pek çok kişi programın PLC'nin belleğinde güvende kalacağını varsayıyor ve beklenmeyen sorunların olasılığını göz ardı ediyor-kalıp yapımı için Siemens PLC programlamasında riskli bir dikkatsizlik.
Nasıl düzeltilir: Siemens PLC programınız için düzenli bir yedekleme programı oluşturun. Her programlama oturumundan veya program güncellemesinden sonra programı güvenli bir sunucu, harici bir sabit sürücü ve bir bulut depolama hizmeti gibi birden fazla yere yedekleyin. PLC'ye başarılı bir şekilde geri yüklenebildiklerinden emin olmak için yedekleme dosyalarını düzenli olarak test edin. Kalıp yapımında Siemens PLC programlaması için tesisinizin standart işletim prosedürlerine (SOP'ler) yedekleme ve kurtarma adımlarını ekleyin. Bu basit adım, saatlerce süren aksama süresini kısaltabilir ve tüm programın yeniden yazılması ihtiyacını ortadan kaldırarak kalıp üretiminde Siemens PLC hatalarının önlenmesine yardımcı olabilir.
Hata 10: Programı Gerçekçi Kalıp Üretim Koşulları Altında Test Etmemek
Pek çok teknisyen, Siemens PLC programlarını kalıp üretim alanının gerçek koşulları altında değil, yalnızca simüle edilmiş bir ortamda test eder. Bu, program tam üretimde kullanıldığında beklenmeyen hatalara yol açabilir. Simüle edilen koşullar, makine titreşimi, sinyal girişimi veya malzeme özelliklerindeki değişiklikler gibi-gerçek dünya faktörlerini her zaman yansıtmaz. Kalıp yapımında güvenilir Siemens PLC programlaması için gerçekçi testler şarttır.
Neden oluyor: Simüle edilmiş testler, gerçek üretim hattında yapılan testlerden daha hızlı ve kolaydır. Teknisyenler ayrıca üretim makinesinde yapılan testlerin üretim programını bozacağından endişe duyabilirler. Bazıları simülasyon sonuçlarına aşırı güvenebilir ve bunların programın iyi çalışmasını sağlamak için yeterli olduğunu düşünebilir-kalıp yapımı için Siemens PLC programlamasında yaygın bir hatadır.
Nasıl düzeltilir? Tam dağıtımdan önce Siemens PLC programını gerçek üretim koşulları altında test edin. Üretim hattının meşgul olmadığı bir test dönemi ayarlayın. Programı gerçek hammaddelerle çalıştırın, makineyi normal üretim hızına ayarlayın ve tüm fonksiyonları yakından izleyin. Sinyal gecikmeleri, yanlış kalıp hareketleri veya sıcaklık dalgalanmaları gibi sorunları kontrol edin. Test sürecine-site operatörlerini dahil edin-onlar makinenin normal çalışmasını en iyi bilir ve olağandışı davranışları tespit edebilir. Test sırasında bulunan sorunları düzeltin ve program sorunsuz bir şekilde çalışana kadar yeniden test edin. Bu adım, Siemens PLC programının gerçek-dünya koşullarıyla başa çıkabilmesini sağlar ve Siemens PLC kalıp yapımı programlamanın en iyi uygulamalarını takip ederek üretim kesintisi riskini azaltır.
Sonuç: Daha İyi Kalıp Yapımı için Siemens PLC Programlamanızı Geliştirin
Kalıp yapımında Siemens PLC programlama, ayrıntılara dikkat etmeyi, en iyi uygulamalara bağlı kalmayı ve dikkatli testleri gerektirir. Yukarıda tartışılan 10 yaygın hata, uygun planlama, kapsamlı doğrulama ve gerçekçi testlerle önlenebilir. Özetlediğimiz düzeltmeleri takip ederek Siemens PLC programlarınızın doğruluğunu ve güvenilirliğini artırabilir, üretim kesintilerini azaltabilir ve ürün kalitesini artırabilirsiniz. Kalıp üreticileri için Siemens PLC programlama ipuçlarını kullanmayı, veri günlüklemeyi uygulamayı ve programlarınızı basit ve iyi-belgelenmiş halde tutmayı unutmayın. Bu çabalarla Siemens PLC sisteminizden en iyi şekilde yararlanabilir ve kalıpçılık sektöründe rekabet avantajı kazanabilirsiniz. İster yeni başlayan ister deneyimli bir teknisyen olun, bu hatalardan kaçınmaya odaklanmak, kalıp yapımında Siemens PLC programlamasında daha iyi sonuçlar elde etmenize yardımcı olacaktır.


